FOOD FACTORY AUTOMATION

食品FA 開発事例

食品工場の整列・投入、加工・切断、搬送・供給、ピッキング、検査。
自動化したい工程から、専用機の動作と開発の工夫をご覧ください。

14の開発事例 | 5つの工程カテゴリ

開発事例を探す ↓

EXPLORE OUR WORK

自動化したい工程から探す

自社の課題に近い工程を選ぶと、関連する開発事例だけを表示します。
装置の動作や特徴は、各カードから詳しくご覧いただけます。

工程カテゴリで絞り込む

開発事例一覧

14件の事例

整列・投入・移載

丸おにぎり番重自動整列投入装置

コンベヤから流れる丸おにぎりを所定の並びに整え、番重へ自動投入。個別搬送ロボットではなく、ライン条件に合わせた専用機で高速処理に対応しました。

実機動画

導入前の課題
毎分約80個で流れるおにぎりを人が受け取り、空番重の供給や満杯番重の移動も含め、3名が必要でした。
A・R・Pの工夫
ロボット吸着方式では往復時間が課題になるため、集積・投入を行う専用機構を採用。少ない設備構成で搬送タクトに対応しました。
導入効果
専用機への置き換えにより、作業者3名の省人化を実現しました。

事例の条件・数値
対象ライン:80個/分。省人化実績:3名。
この工程について相談する →

加工・切断・巻き

ごぼう頭部自動カット装置

ごぼうの頭部を一定の流れでカットする工程を専用機で自動化。人手に頼っていた食品加工工程の省力化を図った事例です。

実機動画

導入前の課題
導入前は8名が包丁でごぼうを頭部カットしており、8時間で約18,000本(約4.5t)を扱う負担の大きい工程でした。
A・R・Pの工夫
ごぼうを供給し、連続処理で頭部を切断する専用機構を構成。
自動化のポイント
頭部カット工程を機械化し、手作業の負担軽減を目的としました。

事例の条件・数値
導入前の作業体制・処理量:8名、約18,000本/8時間(約4.5t)。

この工程について相談する →

搬送・供給・姿勢変換・計量

飴の定量受取・容器循環搬送装置

製品搬送コンベヤの出口にシャッターを設け、受け容器の移動と連動させることで、飴製品の受取・次工程への供給を自動化した事例です。

実機動画

導入前の課題
従来は作業者が流れてくる飴製品を洗面器状の容器で受け、次の目視検査工程へ送っていました。
A・R・Pの工夫
搬送出口のシャッター開閉と受け容器を載せるコンベヤを同期制御。次工程に高精度計量が不要なため、計量器を設けず専用機を簡素化しました。
導入効果
従来の受け取り担当作業者1名を削減しました。

事例の条件・数値
省人化実績:受取担当1名。計量器を使用しない装置構成。

この工程について相談する →

整列・投入・移載

丸おにぎり姿勢変換・番重自動投入装置

コンベヤ上を寝た状態で流れる丸おにぎりを立てた姿勢へ変更し、所定の配列で番重へ投入。手詰め工程を自動化します。

実機動画

導入前の課題
人が向きを変えながら丸おにぎりを番重へ詰めていたため、手作業が必要でした。
A・R・Pの工夫
シューター内部の形状と接触のさせ方を工夫。強く押したり挟んだりせず自然に起立させ、製品へのダメージと姿勢の安定性を両立しました。
自動化のポイント
番重への詰め作業を省人化し、後工程へ整った姿勢と配列で受け渡します。
この工程について相談する →

ピッキング

味噌・具材パック自動ピッキング装置

味噌パックと具材パックをストッカーから交互に取り出し、所定の組み合わせで整列。ロボットハンドとセンサーを工夫した製品供給装置です。

実機動画

導入前の課題
2種類の個包装品を組み合わせて並べる工程と、ストッカーの扱いに手間がかかっていました。
A・R・Pの工夫
同じ吸着パッドで製品とストッカー本体を扱えるようパッド径・硬度を調整。レーザー変位センサーで残量・取りこぼしを、負圧センサーで吸着状態を監視します。
自動化のポイント
組み合わせ・整列とストッカーセットを自動化し、取りこぼし異常の早期検知につなげました。
この工程について相談する →

検査

袋製品の破袋検査装置

袋状の製品に一定条件で荷重を加え、包装状態を確認するための検査装置。手作業に頼る検査工程の効率化を目指します。

実機動画

導入前の課題
検査作業に30分程度を要し、検査が終わるまでラインを開始できない場合がありました。
A・R・Pの工夫
検査対象へ所定の荷重を加えて内容物の漏れを確認。自社リークチェッカーLC1の搬送中検査とは用途・測定方式が異なります。
自動化のポイント
所定の荷重を加える検査工程を機械化し、包装状態を確認する構成です。
この工程について相談する →

整列・投入・移載

ピロー包装おにぎり自動整列・搬送装置

1個ずつ搬送されるおにぎりを必要個数に整列し、幅の異なる次工程のコンベヤへ自動で引き渡す装置です。

実機動画

導入前の課題
製品の整列数を変えながら幅の異なるコンベヤへ移し替えるため、専属の作業者1名が必要でした。
A・R・Pの工夫
集積して所定個数に整列し、次の搬送コンベヤへ移載する専用機構を構成。
導入効果
移し替え工程の専属作業者1名を削減しました。
この工程について相談する →

加工・切断・巻き

ニンジン縦四分割装置

ニンジンを縦方向に4分割する加工装置。既設設備の処理能力不足と清掃性改善のニーズに対応するための専用機開発事例です。

実機動画

導入前の課題
既設設備の処理能力が必要な処理量に不足し、清掃性の改善も求められていました。
A・R・Pの工夫
人手で供給されるニンジンを専用の切断機構に通し、縦方向へ4分割します。
自動化のポイント
人手で供給したニンジンの縦四分割を機械化。食材の供給と切断を組み合わせた加工工程を構成しました。
この工程について相談する →

搬送・供給・姿勢変換・計量

チーズ鱈中間製品の整列・計量・コンテナ搬送システム

チーズ鱈の中間製品を整列してコンテナへ投入し、計量・搬送と連動させる自動化システム。手詰めと重量確認を伴う工程の省力化を図りました。

関連動画

関連動画は準備中です装置の構成や対応工程についてはお問い合わせください。
導入前の課題
前段装置から毎分46~48枚出る中間ワークを人が受け取り、25枚×3列でコンテナに入れ、20kgを計量して台車で搬送するため2名が必要でした。
A・R・Pの工夫
ワークの整列・コンテナ投入と計量・装置内搬送を組み合わせ、手詰めから重量確認、搬送までの工程を連動させました。
導入効果
従来の作業者2名を削減しました。

事例の条件・数値
導入前:46~48枚/分、25枚×3列=75枚/コンテナ、20kgの重量確認。

この工程について相談する →

搬送・供給・姿勢変換・計量

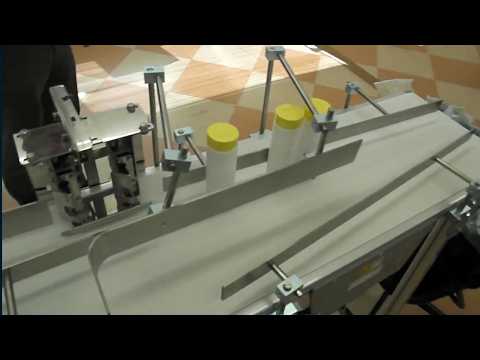
粉チーズ容器の姿勢変換・搬送装置

粉チーズ容器の姿勢変換・搬送を目的とした専用装置です。横倒しから起立する動作を確認できる実機動画は現在準備中です。装置の詳細についてはお問い合わせください。

装置画像

粉チーズ容器の搬送装置(参考画像)起立動作の動画は準備中

※現在の写真は装置の参考画像です。起立動作を確認できる映像は準備中です。

導入前の課題
横倒しで流れる製品を立てるだけの工程に専属作業者1名が必要で、省人化が課題でした。
A・R・Pの工夫
搬送に合わせて製品の向きを変え、立った姿勢で後工程へ送ります。
自動化のポイント
横倒しの容器を起立させる工程を機械化し、搬送から次工程への受け渡しにつなげます。
この工程について相談する →

加工・切断・巻き

長尺昆布自動巻き・定寸カット装置

作業者がフットペダルで巻き速度を調整しながら、長尺昆布を巻き取り・定寸カットする専用機です。食材のばらつきに対応する操作性を確保しました。

実機動画

導入前の課題
1m以上の昆布を3名が手巻きし、半日かかる重作業となっていました。
A・R・Pの工夫
スリット付き丸棒に昆布をセットし、フットペダルの踏み込み量で巻き速度を調整。巻きながら所定幅にカットする機構を一体化しました。
導入効果
3名・半日程度から、1名・2~3時間程度へ短縮。巻き仕上がり寸法の安定化にも寄与しました。

事例の条件・数値
従来3名・半日程度 → 導入後1名・2~3時間程度。

この工程について相談する →

搬送・供給・姿勢変換・計量

箱製品自動段積み・包装機供給装置

コンベヤから流れてくる箱製品を所定段数に自動で積み上げ、後段のシュリンク包装機へ安定供給する専用装置です。

実機動画

導入前の課題
既存ラインの入口・出口位置と設置スペースが厳しく、高い処理速度と銘柄切替の容易さが求められていました。
A・R・Pの工夫
限られたスペースに高タクトの段積み機構を設計。幅が共通であれば長手方向の寸法差を機構で吸収し、大掛かりな段取り替えを省ける構造にしました。
自動化のポイント
後段包装機への供給安定化と、対象銘柄切替時の段取り負担軽減につながる構成です。
この工程について相談する →

整列・投入・移載

包装弁当6個整列・移載装置

包装後の弁当を受け取り、6個ずつ整列して次工程へ移載するための装置です。

実機動画

導入前の課題
包装後の弁当を一定個数に整列し、後工程へ受け渡す工程の自動化が求められていました。
A・R・Pの工夫
搬送中の製品を集積し、整列した状態で次工程へ受け渡す装置構成です。
自動化のポイント
包装後の弁当を6個単位でまとめ、整列した状態で次工程へ移載。製品の集積と受け渡しを自動化しました。
この工程について相談する →

整列・投入・移載

ドッグパン番重自動整列投入装置

高速で流れる包装済みドッグパンを2系列に振り分けて集積し、番重へ自動投入。プッシャーの復帰時間と製品の扱いを両立させた専用機です。

実機動画

導入前の課題
毎分85~90個で流れる製品を整列投入する必要があり、単一系列ではプッシャーの戻り時間を確保しにくい状態でした。高所からの落下では包装内でソースが付着するおそれもありました。
A・R・Pの工夫
前段の振分コンベヤで2列に交互供給し、左右対称の2系列で集積・プッシャー投入。中段の板を利用した2段階落下で製品をやさしく受け渡します。
自動化のポイント
高速タクトへの対応と、落下時にケチャップ・マヨネーズが包装内に付着するリスクの抑制を図りました。

事例の条件・数値
対象ライン:85~90個/分。左右2系列、2段階投入。

この工程について相談する →

掲載内容は個別の開発事例です。人数・処理量・所要時間は各事例の条件に基づき、装置の保証性能を示すものではありません。

食品FAソリューション全体についてサービスの特徴・対応領域・お客様の声はこちら

CONTACT US

掲載事例にない工程もご相談ください

対象製品、現在の作業内容、ライン速度、設置条件など、分かる範囲でお知らせください。
現場条件に合わせて、自動化する工程や装置構成を検討します。

食品工場の自動化を相談する →